
鋳造業のカーボンニュートラルを徹底解説|背景・技術対策・事例・補助金まで紹介!
鋳造業は金属を高温で溶かして成形するという工程の特性上、製造業の中でもエネルギー消費量が突出して多い業種のひとつです。
近年、取引先である自動車・機械メーカーからの脱炭素要求が強まるとともに、自社の生き残りをかけたカーボンニュートラル対応が経営課題として浮上しています。
そこで本記事では、鋳造業にカーボンニュートラルが求められる背景から、業界全体の取り組み状況、実践可能な技術対策、CO2排出量の算定方法、活用できる補助金までを解説します。
何から着手すべきか迷っている企業は、ぜひ本記事を参考にしてください。
【鋳造工場の脱炭素・CO2削減を低コストで進めたい方はこちら】
ドロス発生を抑えて材料ロス・光熱費を大幅削減!
赤外線ヒーター式溶解炉を見る
送風エネルギーを抑えて冷却時間を大幅短縮!
RCシリーズ の詳細を見る
鋳造業にカーボンニュートラルが求められる背景
鋳造業がカーボンニュートラルへの対応を迫られているのは、溶解工程そのもののエネルギー消費量の大きさと、取引先からの外部圧力という2つの要因が重なっているためです。
自社の意志だけでなく、サプライチェーン全体からの要請として避けて通れない状況になりつつあります。
溶解工程における巨大なエネルギー消費とCO2排出の実態
脱炭素化に向けた最大の焦点は「溶解工程」のエネルギー改善にあります。
なぜなら、この一工程だけで鋳造業全体のエネルギー消費およびCO2排出の大半を占めているからです。
鋳造業は製造業の中でも製品ひとつあたりのエネルギー原単位が非常に高い業種に分類されます。
実際、金属を溶かすには高温の熱エネルギーが必要であり、従来の重油やガスを燃料とする燃焼式溶解炉(鉄鋳造におけるコークス焚きキュポラ炉など)では、燃焼に伴い大量のCO2を排出し続けます。
そのため、加工や組み立てを中心とする他の製造業と比べても、生産量あたりの排出量が構造的に大きくなってしまいます。
このように、最大の排出源である溶解工程のエネルギー効率をいかに高めるかが、鋳造業全体のカーボンニュートラル達成を左右する鍵となります。
自動車・機械メーカーからのScope3削減要求と取引継続への影響
カーボンニュートラルへの取り組みは、大手取引先との取引継続を左右する必須条件となっています。
取引先となるメーカー(大手自動車メーカーなど)が、自社にとどまらずサプライチェーン全体を含めたCO2削減(Scope3)を強力に推し進めているためです。
近年、環境配慮は単なる企業の社会貢献ではなく、契約を維持・獲得するための厳格な評価基準へと変わりました。
具体的には、主要な自動車メーカーや産業機械メーカーから、納入部品のCO2排出量データの開示や具体的な削減計画の提示を求められるケースが急増しています。
仮に対応が遅れれば、データの信頼性や環境対応力を理由に競合他社へ発注先を切り替えられてしまうなど、受注機会の喪失に直結しかねません。
このため排出量開示の要求が早期に届く大手取引のあるサプライヤーほど、カーボンニュートラルを単なる環境施策ではなく、受注競争力を高める最重要の経営課題として捉える必要があります。
鋳造業界の現状|カーボンニュートラルの取り組みは進んでいるのか
カーボンニュートラルの必要性は広く認識されつつありますが、実際に現場でどの程度取り組みが進んでいるのかは、企業によって差があるのが実情です。
ここでは業界の意識調査の傾向と、取り組みを阻む課題について紹介します。
なお、本章の現状や課題については、以下の情報を参考に記載しています。
意識調査に見る取り組み状況
業界全体として脱炭素の重要性に対する認知は広がっていますが、具体的な削減行動を起こせている企業はわずかです。
東京商工リサーチの意識調査によると、気候変動対応の重要性を理解している企業は63.7%と過半数を占めています。
しかし、実際に自社の年間CO2排出量を把握したり、具体的な削減対策を検討・実行したりしている企業の割合は依然として低い水準に留まっています。
さらに、サプライチェーンの三次下請以下の階層になるほど重要性の理解自体が進んでいない傾向もみられます。
このように、業界内では「知っている」という意識のフェーズから「計測・実行する」という実践のフェーズへ移行できていない企業が大多数を占めています。
取り組みを進める上での課題
実際の取り組みが進まない最大の要因は、設備投資に伴う多額のコスト負担と、具体的な進め方のノウハウ不足にあります。
鋳造業においてCO2排出量を大幅に削減するには、溶解炉の電動化や高効率設備への転換など、膨大な初期投資が必要です。
何から着手すべきか分からないと答えた中小企業への調査では、「設備・システム導入時の補助金・税制優遇(35.5%)」や「診断ツールの提供や補助(31.7%)」を求める声が上位を占めています。
このデータが示す通り、資金面でのハードルと自社に合った削減プロセスの見極めに苦慮している企業が多く存在します。
そのため、今後は国や自治体が提供する設備導入補助金や専門家による診断制度を積極的に活用し、初期投資とノウハウの壁を低減させながら段階的に施策を推進することが極めて重要となります。
鋳造業におけるカーボンニュートラル施策4選
鋳造業が取り組むべきカーボンニュートラル施策は、最も影響の大きい「溶解工程」の見直しをはじめ、既存設備の工夫や運用改善まで多角的にアプローチすることが重要です。
大規模な設備転換だけでなく、初期投資を抑えた身近な改善を組み合わせることで、自社の状況に合わせた効果的な脱炭素化を実現できます。
具体的には以下の4つの切り口から取り組みを進めます。
- 溶解炉の転換によるCO2削減
- 既存設備でも取り組める省エネ・排熱回収
- 歩留まり改善によるエネルギー使用量削減
- 再生可能エネルギーの活用
それでは詳しく解説します。
溶解炉の転換によるCO2削減
脱炭素の効果を最大化させる最も確実な方法は、 CO2排出量の大部分を占める溶解炉の転換です。
従来のコークスを燃料とするキュポラ炉から高効率な電気炉へ刷新することで、燃焼に伴うCO2排出を根本から遮断できるためです。
実際、電気炉への切り替えによってCO2排出量を数十パーセントの規模で削減できた事例は数多く報告されています。
日本高熱工業社が提供する電気式の溶解・保持炉の「IRMシリーズ」においても、こうした高い削減効果が導入実績として実証されています。
なお、溶解・保持工程における具体的な対策やおすすめの導入機器については、以下の記事で詳しく解説しています。
参考:補助金で進む設備の低炭素化 ー赤外線ヒーター式アルミ連続溶解炉『IRM』採択事例のご紹介ー
既存設備でも取り組める省エネ・排熱回収
巨額な設備更新が難しい場合であっても、既存設備の熱効率を高める省エネ施策で着実にCO2を削減できます。
設備そのものを買い替えずとも、エネルギーの無駄を削ぎ落とすチューニングや回収システムの追加によって高い節電・省エネ効果が得られるためです。
例えば、炉の断熱性能向上や、排出される熱を回収して再利用するシステムの導入、モーターの稼働を制御するインバーターの設置などは、比較的低コストで着手できます。
こうした省エネ機器の選択肢として、工場エアーの使用量を大幅に削減する水切り・油切り・急速冷却装置のRCシリーズをご検討ください。
具体的な省エネ設備や製品のラインナップについては以下の記事にまとめていますので、あわせて参考にしてください。
参考:鋳造工場のCO2削減を徹底解説|工程別の具体策とコスト削減・補助金活用まで
歩留まり改善によるエネルギー使用量削減
製造現場における「歩留まり改善」の推進は、品質向上だけでなくCO2排出量の削減に直結します。
不良品が発生して再溶解を行う工程は、そのまま無駄なエネルギー消費とCO2排出を増やす原因になるためです。
具体的には、CAE解析(数値シミュレーション)を活用して湯流れを最適化し、鋳造欠陥や不良率を低減させることで、再溶解にかかる余分な電力や燃料をカットできます。
さらに、溶解工程そのものの材料ロスを減らすことも有効なアプローチです。
例えば、日本高熱工業社の電気式溶解保持炉「IRMシリーズ」では、従来炉で5〜8%発生していたメタルロス(酸化による材料ロス)を1%以下に低減可能。
CO2削減を図りながら、年間数百万円〜1,000万円規模の材料コスト削減を実現します。
こうした歩留まり改善や設備・工法選択の考え方については、以下の記事でも詳しく解説しています。
参考:鋳造の歩留まりを改善する方法は?歩留まりを改善する工法と設備投資の考え方
参考:鋳造における材料ロスとは?原因・改善方法・歩留まり向上のポイントを解説
参考:鋳物のコスト削減を実践!利益が低いと感じたら見直すべき5つのポイント・対策
再生可能エネルギーの活用
工場で使用する電力や燃料そのものをグリーン化することは、自社全体のCO2排出量をオフセットする強力な手段となります。
設備側の省エネ努力に加えて、供給されるエネルギーの由来を脱炭素化することで、包括的なカーボンニュートラルを推進できるためです。
具体的には、工場の屋根に自家消費型の太陽光パネルを設置するハード面の対策や、グリーン電力証書付きの電力契約・カーボンオフセット都市ガスへ変更するソフト面の対策が挙げられます。
CO2排出量の算定・可視化の進め方
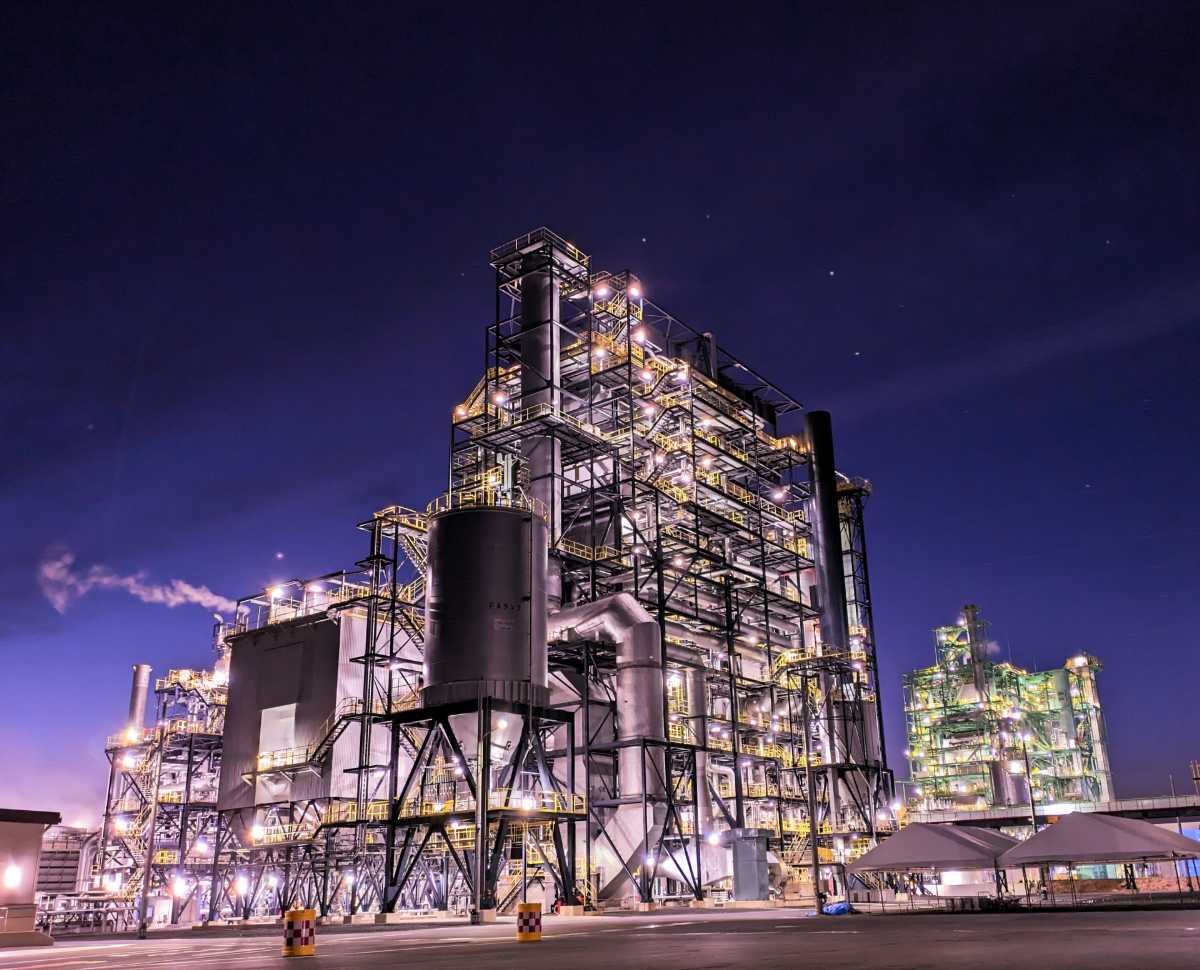
効果的な脱炭素対策を進める第一歩は、自社のCO2排出量を正しく算定・可視化することです。
現状の排出量を客観的なデータとして把握できていなければ、有効な投資判断や取引先への適切なデータ開示ができないからです。
具体的な算定の考え方と実務のポイントを3つのステップで解説します。
Scope1〜3の算定範囲の設定と開示レベルの確認
CO2算定をスタートする際は、自社が直接コントロールできる「Scope1・2」から着手し、段階的に範囲を広げることが重要です。
サプライチェーン全体を含む算定範囲(Scope1〜3)をいきなり全網羅しようとすると、データ収集の負荷が大きくなり業務が停滞するリスクが高いためです。
まずは取引先がどの範囲までのデータを求めているかを確認した上で、自社工場で消費する燃料由来の直接排出(Scope1)と、購入電力由来の間接排出(Scope2)の把握を優先します。
電気代やガス代の領収書から算出できるScope1・2の管理基盤が整ってから、原材料調達などを含むScope3へと順次広げていくのが最も現実的な進め方です。
製品1kgあたりのカーボンフットプリント(CFP)算出方法
取引先からの個別の開示要求に応えるには、製品1kgあたりの「カーボンフットプリント(CFP)」を算出できる体制づくりが不可欠です。
大手メーカーを中心に、企業全体の排出量だけでなく「納入される部品1点あたり」のCO2排出量の提示を求める動きが急速に強まっているためです。
CFPは、原材料の調達から自社工場での製造・出荷までに発生したCO2排出量を集計し、製品重量(1kgあたり)へ換算して算出します。
特に鋳造業では、排出量の大部分を占める「溶解工程」のエネルギーデータが精度を大きく左右します。
生産ロットや製品品番ごとに電力・燃料の使用量を紐付けて記録する運用フローを構築することが、将来的な開示要求にスムーズに対応するための土台となるのです。
効率的に可視化するための算定ツール・支援サービスの活用
社内の業務負担を抑えながら継続的な算定を行うには、クラウド型算定ツールや外部支援サービスの活用が有効です。
表計算ソフトを用いた手作業での算定は、データ集計や膨大な排出係数の計算に多大な工数がかかり、現場担当者の大きな負担となってしまうためです。
近年は、毎月の電気・ガス使用量を入力(または請求書を自動読み込み)するだけでCO2排出量を算定できるクラウドサービスや、専門家による算定代行支援が充実しています。
こうした外部ツールや専門サービスを頼ることは、限られた人材と時間で正確な可視化を達成するための現実的かつ最適な選択肢となります。
設備投資に使える補助金・資金調達
カーボンニュートラルに向けた設備投資は初期費用が大きくなりがちですが、国や自治体の補助金や税制優遇制度を賢く活用することで投資負担を大幅に軽減できます。
費用面のハードルを理由に脱炭素化を断念するのではなく、公的支援を前提とした資金計画を立てることが、現実的に取り組みを進める鍵となります。
ここでは、資金調達や優遇制度を活用する際のポイントを2つの切り口で解説します。
設備投資・脱炭素化に使える税制優遇・中小企業向け支援策
脱炭素に貢献する設備を導入する際は、税負担を直接軽減できる「税制優遇制度」の併用検討が不可欠です。
単に購入費用を抑えるだけでなく、税制面での優遇措置を受けることで中長期的な資金繰りや投資対効果(ROI)を大幅に改善できるためです。
具体的には、GX(グリーントランスフォーメーション)関連の投資促進税制をはじめ、省エネ性能の高い生産設備を導入した企業に対して「税額控除」や「特別償却」を認める制度が整備されています。
ただし、適用される対象設備や要件は制度ごとに細かく定められているため、設備選定の初期段階から税理士や中小企業診断士などの専門家に相談し、制度の活用漏れを防ぐことがコストを抑えるポイントです。
省エネ投資に使える補助金制度と中小企業向け支援策
設備購入時の初期コストを直接圧縮するには、「省エネルギー投資促進支援事業費補助金」や「ものづくり・商業・サービス生産性向上促進補助金」が使えます。
設備更新にかかる費用の数十パーセント(または数百万円〜千万円単位)が補助されるため、自己資金だけでは難しい先進設備の導入が一気に現実的になるからです。
公募は期間限定で行われることが多く、制度ごとに補助率や要件も異なるため、投資計画の策定と並行して早期に情報収集を開始することが採択率を高める重要なコツとなります。
なお、前述した日本高熱工業社の電気式溶解保持炉「IRMシリーズ」は、省エネ補助金の「電化枠」を活用することで費用の最大1/2が補助される事例もあります
詳しくは、以下の記事で解説しています。
参考:補助金で進む設備の低炭素化 ー赤外線ヒーター式アルミ連続溶解炉『IRM』採択事例のご紹介ー
日本高熱工業社では鋳造業のカーボンニュートラル対応を後押しする製品を提供
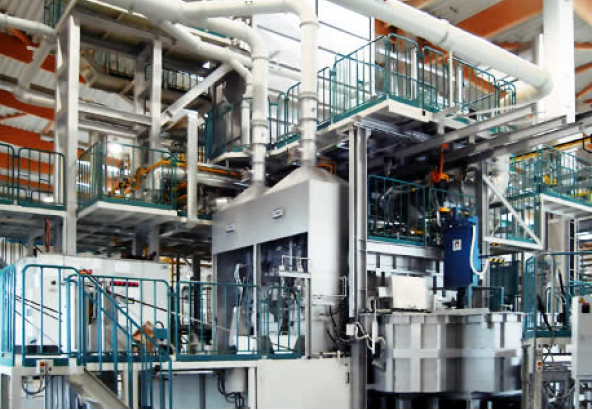
日本高熱工業社では、鋳造業のカーボンニュートラル対応を後押しする製品として、電気式溶解保持炉「IRMシリーズ」と、排熱回収・冷却関連設備「RCシリーズ」を展開しています。
IRMシリーズは、従来のコークス燃焼型設備からの転換先として、燃焼由来のCO2排出を抑えながら安定した溶湯温度管理を実現できる点が特長です。
さらに、従来炉で5〜8%発生していたメタルロス(酸化による材料ロス)を1%以下に抑えることができ、年間数百万円〜1,000万円規模の材料コスト削減にもつながります。
一方のRCシリーズは、既存設備を大きく変更することなく導入できる省エネ・排熱回収系の設備として、限られた予算の中でも着手しやすい選択肢となっています。
大規模な炉の入れ替えから着手するか、既存設備を活かした省エネ対策から着手するかは、各社の予算や設備の老朽化状況によって適切な順序が変わってきます。
自社の状況に応じてどちらの製品がより適した第一歩になるか、具体的な検討を進めたい場合は個別の相談を通じて確認することをおすすめします。
鋳造業のカーボンニュートラルに関するよくある質問
カーボンニュートラルと脱炭素、CO2削減の違いは?
CO2削減は文字通りCO2の排出量そのものを減らす取り組みを指します。
脱炭素は、化石燃料への依存から脱却し、CO2排出を伴わないエネルギーへ転換していく方向性を表す言葉です。
カーボンニュートラルは、排出量と吸収量・除去量を相殺してネットでゼロにするという、より広い概念を指します。
つまりCO2削減や脱炭素は、カーボンニュートラルを実現するための手段や過程と位置づけられます。
何から着手すればコストを抑えて始められる?
大規模な設備転換をいきなり行う必要はありません。
まずは断熱強化や排熱回収、インバーター制御といった、既存設備のままでも実施できる省エネ対策から着手するのが、コストを抑えつつ効果を出しやすい進め方です。
あわせて自社のCO2排出量を算定し、どの工程からの排出が多いのかを可視化しておくと、その後の投資判断の優先順位もつけやすくなります。
Scope3の開示を求められた場合、まず何をすべき?
取引先からScope3の開示を求められた場合、まずは求められているデータの範囲と粒度を正確に確認することが先決です。
そのうえで、自社のScope1・Scope2のデータを整理し、算定・開示の土台を固めます。
全範囲を一度に網羅しようとせず、算定ツールや専門家の支援も活用しながら、開示できる部分から段階的に対応していく姿勢が現実的です。
まとめ
鋳造業のカーボンニュートラル対応は、溶解工程の大きなエネルギー消費と、取引先からのScope3削減要求という2つの背景から、避けて通れない経営課題になっています。
溶解炉の転換や省エネ・排熱回収、歩留まり改善、再生可能エネルギーの活用など、取り組める施策は複数あり、自社の予算や設備状況に応じて優先順位をつけることが重要です。
まずは自社のCO2排出量を算定・可視化し、補助金や税制優遇制度も活用しながら、無理のない範囲で一歩ずつ対策を積み重ねていきましょう。
【鋳造工場の脱炭素・CO2削減を低コストで進めたい方はこちら】


人気記事


カテゴリー
タグ
アルミ鋳物・ダイカストに関する
課題を解決します
溶融品質
を上げたい製品歩留まり
を改善したい製品長寿命化
を図りたい自動化・省力化
を進めたい省エネ
を追求したい